产品中心
product center
|
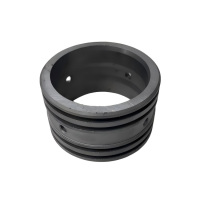
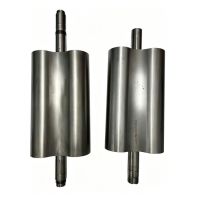
荏原 Ebara 干式真空泵配件 — 40Cr 传动轴、20CrMnTi 齿轮、42CrMo 轴毛坯与 PTFE 活塞环本文聚焦荏原(Ebara)EV-L200N / EVM20 / EVM50 / EVS100 / EVX-100 / ESA70-A70W / Ebara 130 / M302NS / ESA25-D 系列干式罗茨真空泵配件的材质工艺,涵盖 40Cr 调质传动轴(X/Y-DP)、20CrMnTi 渗碳齿轮(MB/DP)、42CrMo 锻造轴毛坯(Ebara 130)、球铁 + PTFE 涂层活塞环、40Cr + 球铁 X/Y 轴总成五大关键配件的工艺细节。文中详细对比 EV-L200N / EVM / EVS / EVX 四个传动轴系列在材质、热处理、接口设计上的差异,并分析为何太星 OEM-spec 件能提供与原厂相当的动平衡和精度。

收藏
一、五大核心配件材质总览
二、40Cr X/Y-DP 传动轴(EV-L/EVM/EVS/EVX 系列) 2.1 材料选择 · 基材:40Cr 合金钢(中碳合金钢经典牌号) · 化学成分:C 0.37-0.44%,Cr 0.8-1.1%,Mn 0.5-0.8% · 特点:调质后强度高、韧性好 2.2 工艺流程 · 锻造:轴坯锻造 + 球化退火 · 粗加工:CNC 车削 · 精加工:外圆磨 + 键槽加工 · 调质处理:850℃ 油淬 + 550℃ 回火 · 硬度控制:HB280-320 · 动平衡校正:G2.5 @ 12,000 RPM 2.3 性能指标
2.4 EV-L200N / EVM / EVS / EVX 差异
关键经验:EVS100 和 EVX-100 的接口是加厚版(高负载设计),不能与 EVM 系列混用。 三、20CrMnTi 齿轮组件(EVM20 / EVS100 专用) 3.1 材料选择 · 基材:20CrMnTi 合金钢(渗碳钢经典牌号) · 化学成分:C 0.17-0.23%,Cr 1.0-1.3%,Mn 0.8-1.1%,Ti 0.04-0.10% · 特点:渗碳淬火后表面硬度高、心部韧性好 3.2 工艺流程 · 锻造:齿坯锻造 + 正火 · 粗加工:CNC 车削 + 滚齿 · 精加工:剃齿 / 磨齿(精度 ISO 6 级) · 渗碳:920-950℃ 气体渗碳,渗层 0.8-1.2mm · 淬火:油淬 + 回火 · 表面硬化:HRC58-62 3.3 MB/DP 齿轮差异
四、42CrMo 轴毛坯件(Ebara 130 专用) 4.1 材料选择 · 基材:42CrMo 合金钢(高强度合金钢) · 化学成分:C 0.38-0.45%,Cr 0.9-1.2%,Mo 0.15-0.25% · 特点:强度高、淬透性好、调质后综合性能优异 4.2 工艺流程 · 锻造:轴坯锻造(锻造比 ≥4:1) · 正火:细化晶粒 · 粗加工:CNC 车削(留 2-3mm 精加工余量) · 超声波探伤:100% 检测,无内部缺陷 · 防锈处理:防锈油 + 包装 4.3 性能优势 · 抗拉强度:≥1080 MPa · 屈服强度:≥930 MPa · 冲击韧性:≥63 J/cm² · 锻造比:≥4:1(保证内部致密性) · 超声波探伤:100% 检测(无 Φ2mm 当量缺陷) 五、球铁 + PTFE 活塞环(Ebara 130 专用) 5.1 材料选择 · 基材:球墨铸铁 QT600-3(高强度球铁) · 表面涂层:PTFE(聚四氟乙烯) · 化学成分:C 3.2-3.8%,Si 2.0-2.5%,Mg 0.03-0.05% 5.2 工艺流程 · 铸造:铁水熔炼 + 球化处理 · 粗加工:CNC 车削 · 精加工:外圆磨(高精度) · PTFE 涂层:喷涂 + 烧结(厚度 20-30μm) · 检测:尺寸 + 弹性 + 硬度 5.3 性能指标 · 弹性模量:150-180 GPa · 耐温:≤200℃ · 摩擦系数:≤0.10(PTFE 涂层) · 寿命:8000-12000h · 密封压力:0.1-1.0 MPa 六、40Cr + 球铁 X/Y 轴总成(ESA 系列) 6.1 材料选择 · 轴部分:40Cr 合金钢(调质 HB280-320) · 支撑部分:球铁 QT600-3 · 化学成分:见前述 40Cr + 球铁 6.2 工艺流程 · 轴部分加工:锻造 + 调质 + 精加工 · 球铁支撑部分:铸造 + 时效 + 精加工 · 装配:压装 + 焊接 · 整体动平衡:G2.5 @ 12,000 RPM 6.3 ESA 系列差异
七、太星 OEM-spec 件工艺优势 · 40Cr 调质:所有传动轴 850℃ 油淬 + 550℃ 回火 · 20CrMnTi 渗碳:齿轮组 920-950℃ 渗碳 0.8-1.2mm · 42CrMo 锻造:轴毛坯件锻造比 ≥4:1,100% 探伤 · PTFE 涂层:活塞环涂层厚度 20-30μm · 动平衡 G2.5:所有转动件动平衡保证 八、常见问题(FAQ) Q1:40Cr 调质与 45 钢调质有何差异? A:40Cr 含 Cr 元素,强度比 45 钢高 15-20%,更耐磨。 Q2:20CrMnTi 渗碳工艺的温度控制? A:920-950℃ 是最佳渗碳温度,过高会导致晶粒粗大,过低则渗层不足。 Q3:42CrMo 轴毛坯为什么用户要自行精加工? A:Ebara 130 不同年份的接口略有差异,毛坯件让用户根据实际泵号精加工,确保完美匹配。 Q4:PTFE 涂层能耐 Cl₂ 吗? A:PTFE 耐大多数化学品,包括 Cl₂、HCl、HF 等。 Q5:X/Y-DP 传动轴的动平衡 G2.5 与 G6.3 有何区别? A:G2.5 残余不平衡量更小,振动值更低。G2.5 等级振动值 ≤2.5 mm/s,G6.3 等级 ≤6.3 mm/s。 Q6:ESA70-A70W 的 X/Y 轴总成能否用 Ebara 130 替代? A:不能。两款机型的接口不同,X/Y 轴总成不可互换。 Q7:活塞环 PTFE 涂层能用多久? A:8000-12000h。在清洁工艺气体中寿命更长,在含 Cl₂ 工艺中可能缩短至 6000h。
相关商品
|